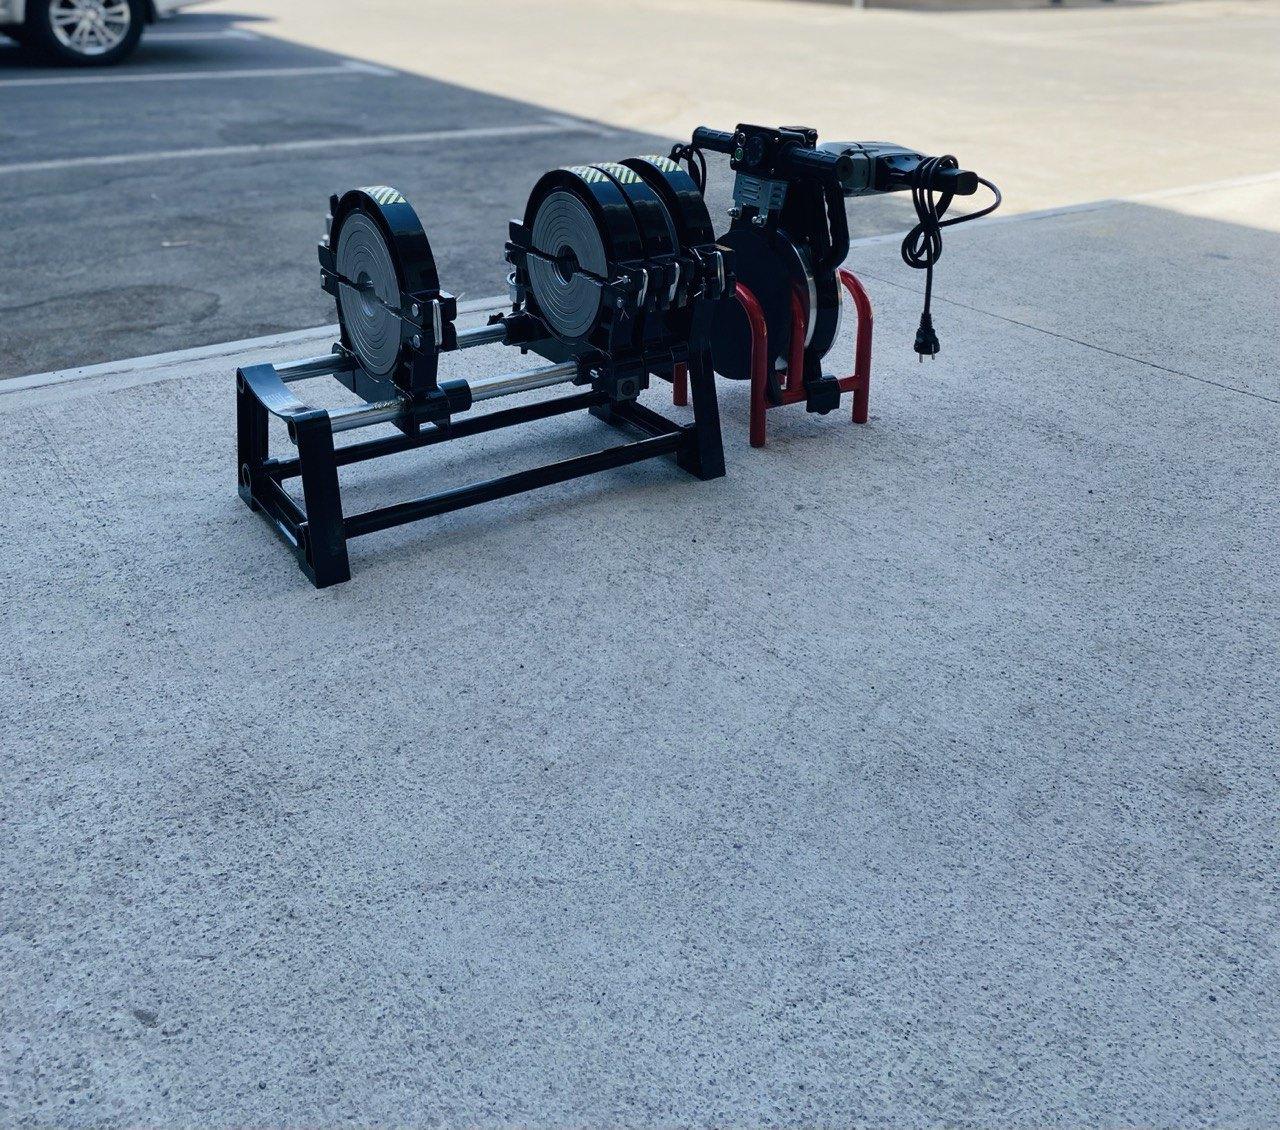
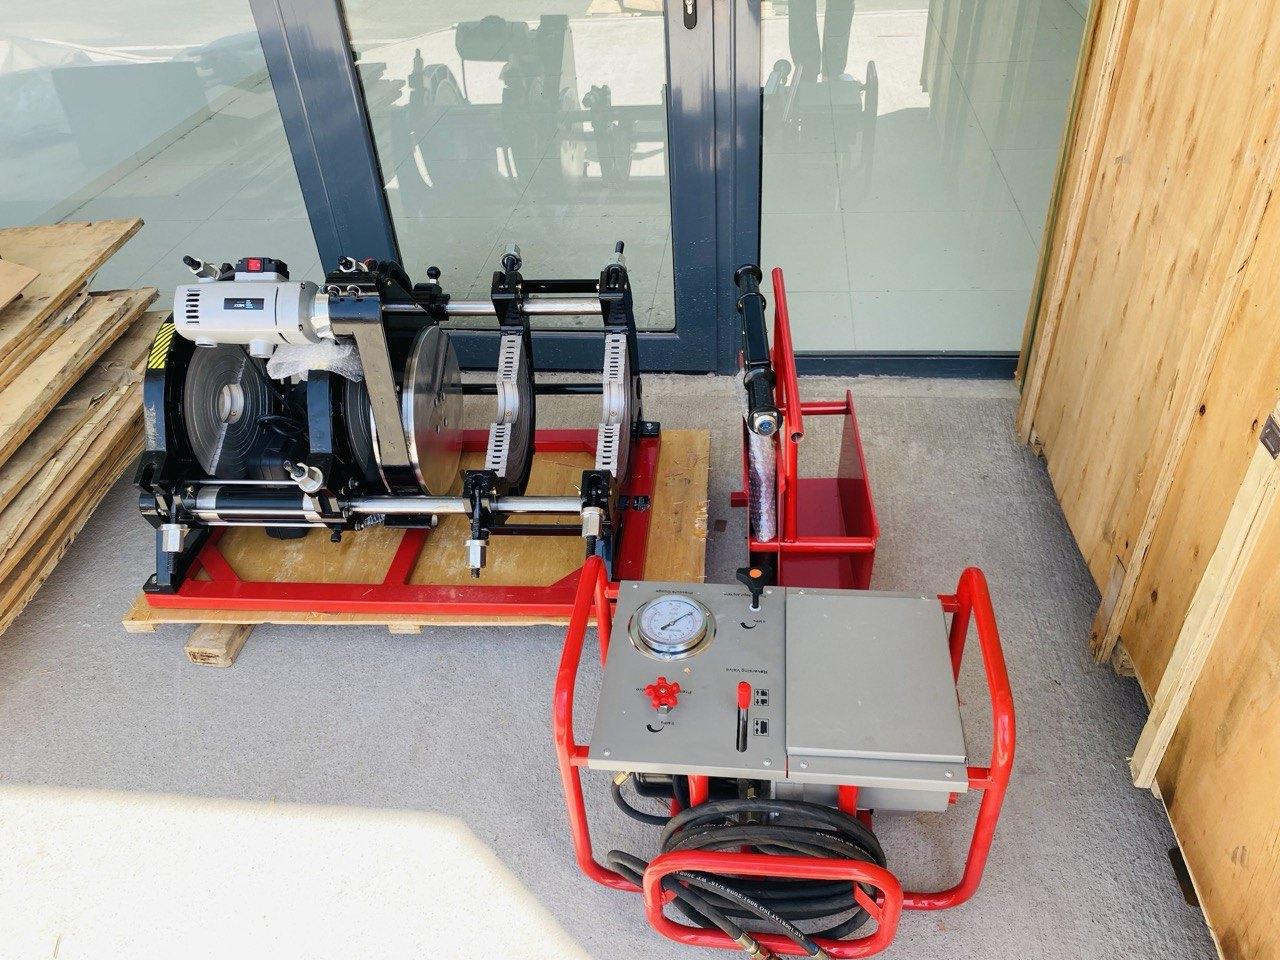
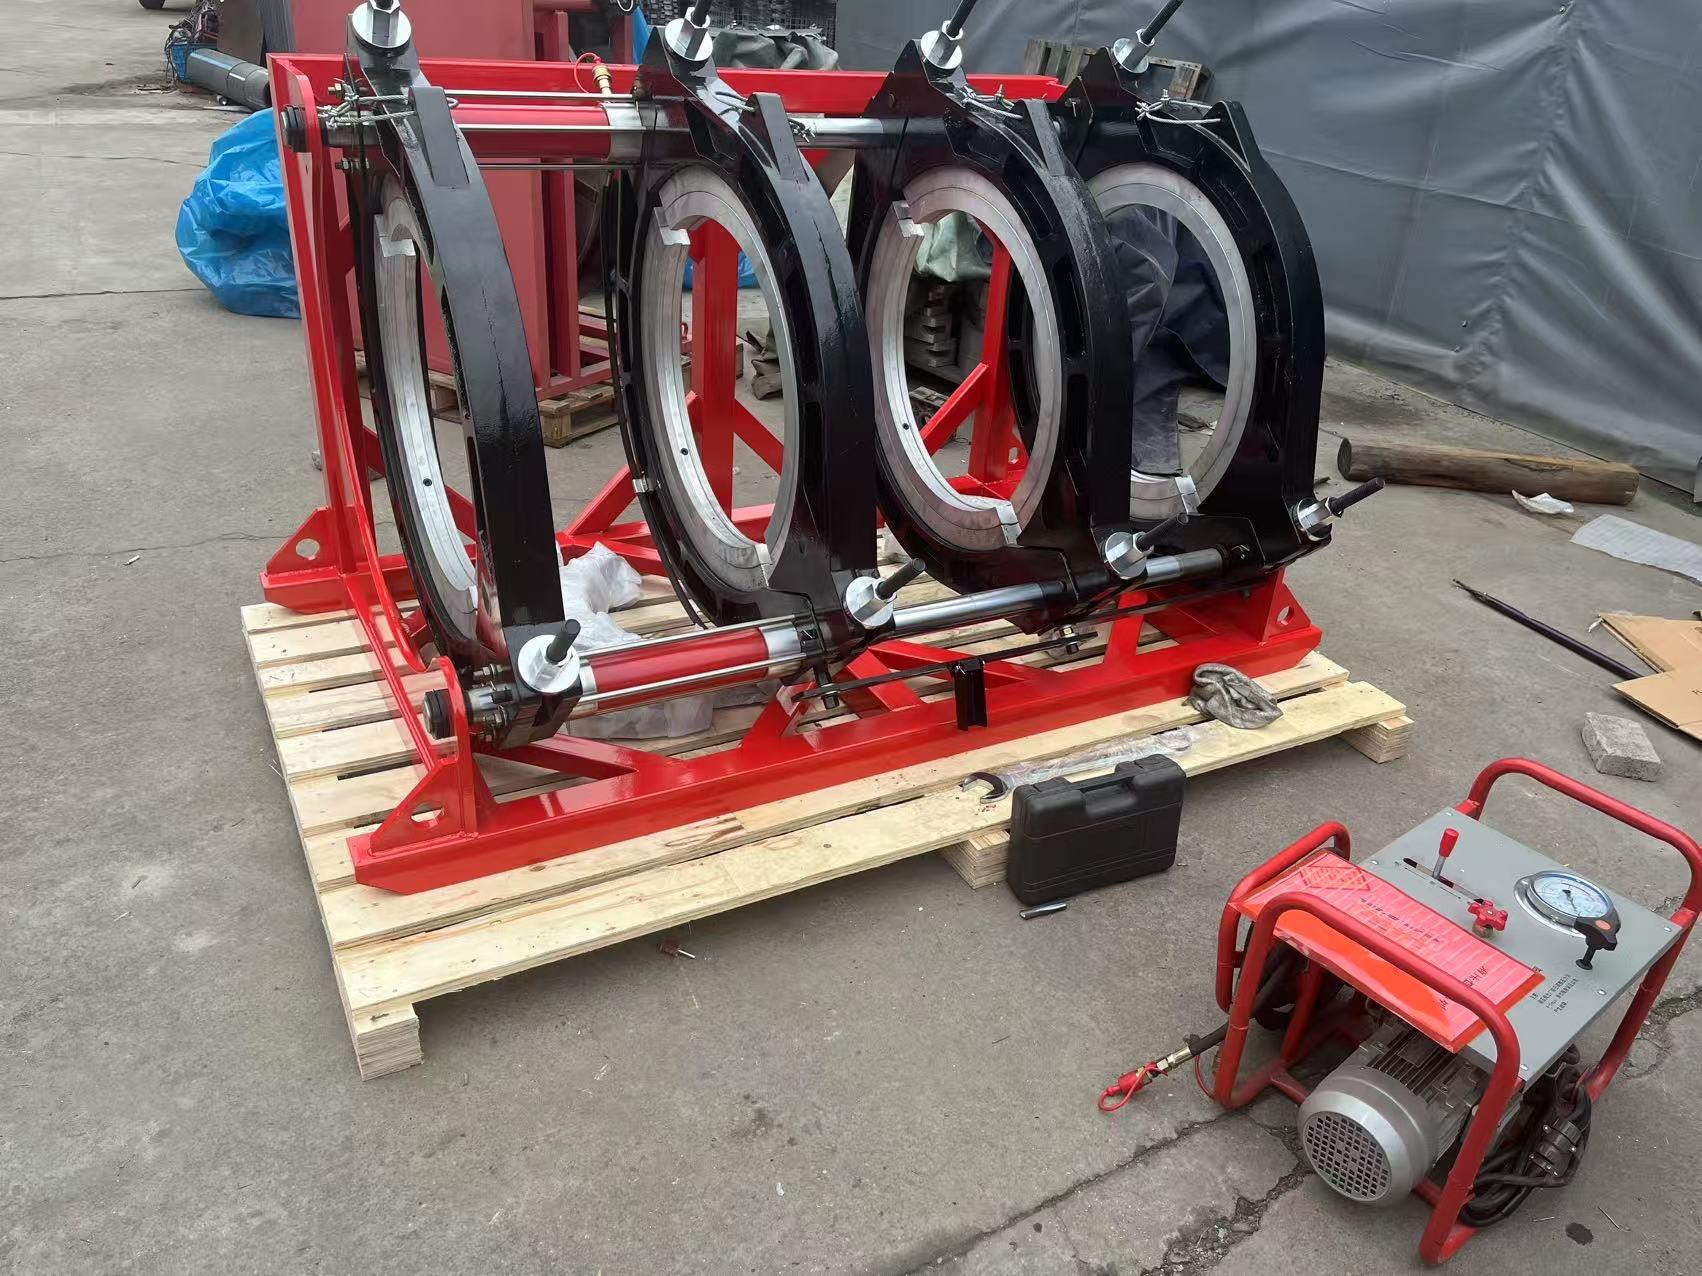
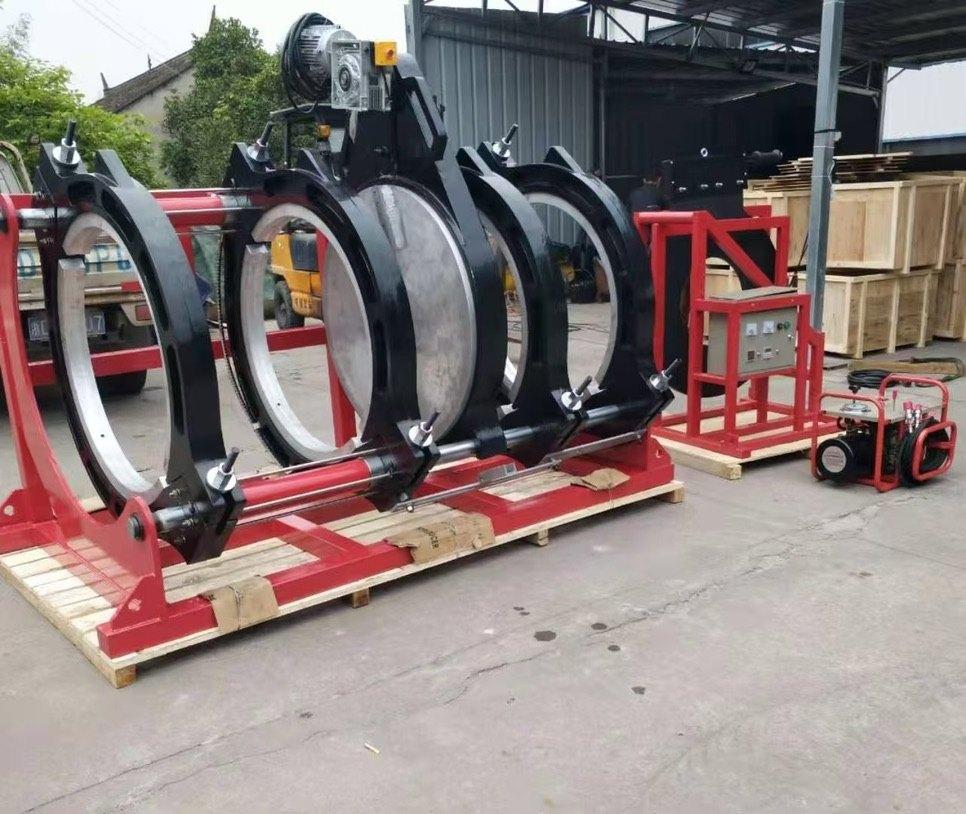
Стыковая сварка ПНД труб: порядок работы
Пошаговый порядок стыковой сварки полиэтиленовых труб и типичные ошибки, из-за которых шов течёт.
Обновлено:
Стыковая сварка — основной способ соединения ПНД (ПЭ, HDPE) труб диаметром от 63 мм. Качество шва зависит от трёх величин: температуры нагревателя, давления и времени на каждом этапе. Их берут из таблицы сварки для конкретной трубы (диаметр и SDR) — её даёт производитель труб или аппарата.
Порядок работы
- Подготовка. Установите аппарат на ровное место, защитите зону сварки от ветра, пыли и дождя. Очистите концы труб.
- Закрепление. Зажмите трубы в центраторе с вкладышами нужного диаметра, концы должны свободно выступать.
- Торцевание. Сведите трубы на торцеватель и снимайте стружку, пока она не пойдёт непрерывной лентой с обеих сторон. Уберите стружку, не трогая торцы руками.
- Проверка соосности и зазора. Сведите торцы: смещение кромок и зазор должны быть минимальными (допуски — в таблице или нормативе).
- Измерение давления протяжки. Запишите давление, при котором подвижная каретка начинает двигаться, — его прибавляют к давлениям из таблицы.
- Нагрев. Проверьте температуру нагревателя (для ПЭ обычно около 220 °C), установите его между торцами, сформируйте первичный валик, затем держите прогрев с минимальным давлением указанное время.
- Технологическая пауза. Быстро уберите нагреватель — пауза должна быть как можно короче.
- Осадка и охлаждение. Сведите торцы, поднимите давление до значения из таблицы и оставьте шов остывать под давлением. Не снимайте трубу из зажимов раньше времени.
Типичные ошибки
- Сварка без таблицы «на глаз» — шов может выглядеть нормально, но не держать давление.
- Не учтено давление протяжки — фактическое давление осадки оказывается ниже нужного.
- Грязь или касание торцов руками после торцевания.
- Слишком долгая пауза между нагревом и осадкой — торцы остывают.
- Сварка на ветру и холоде без укрытия.
- Нагрузка на шов до полного остывания.
Как проверить шов
Валик должен быть ровным и одинаковым по всей окружности, без трещин и раковин, с углублением между двумя половинами не ниже поверхности трубы. Для ответственных сетей (газ, напорный водопровод) после монтажа проводят испытание давлением по проекту.
Подбираем аппарат под диаметр ваших труб и помогаем с запуском: напишите диаметр, SDR и объём работ.